Dobierasz nit 4 mm, więc sięgasz po wiertło 4 mm? To nie zawsze właściwy wybór. Otwór pod nit zrywalny powinien mieć niewielki luz montażowy, dzięki któremu nit można swobodnie osadzić, ale bez nadmiernego przesuwania go na boki. W przypadku wielu standardowych nitów punktem wyjścia jest średnica korpusu powiększona o około 0,1 mm, jednak nity szczelne, MULTI czy strukturalne mogą mieć inne wymagania. Poniżej pokazujemy, jak dobrać średnicę otworu i jak przygotować go przed nitowaniem.
Jaki otwór pod nit zrywalny wybrać?
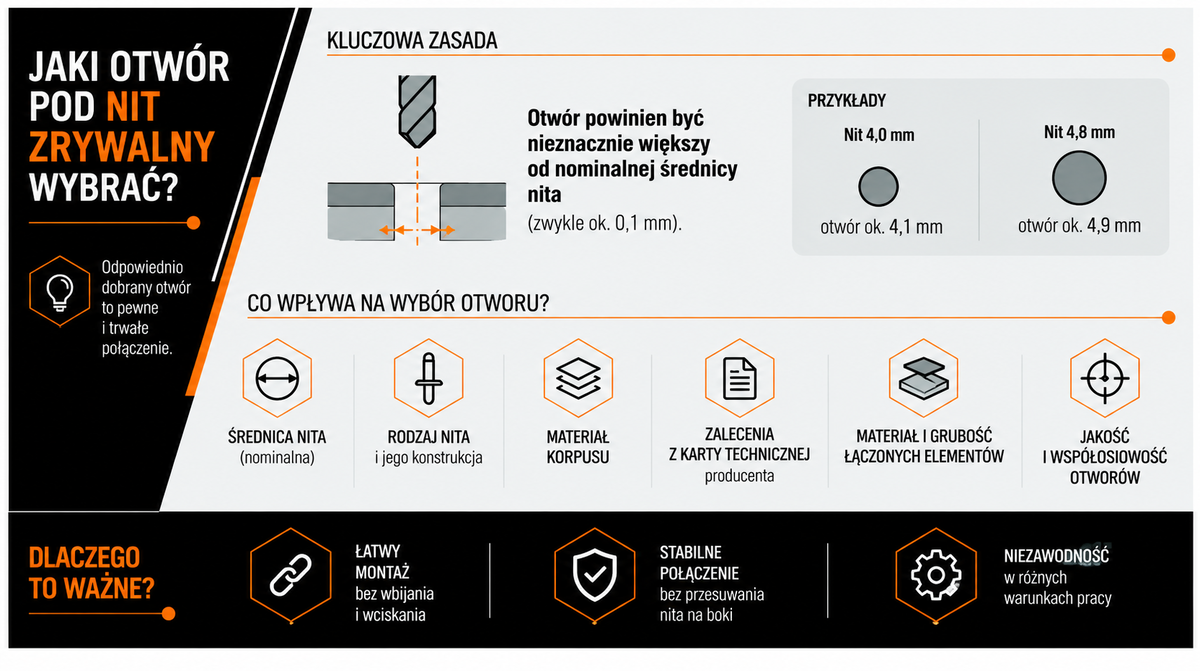
Otwór pod standardowy nit zrywalny powinien być nieznacznie większy od nominalnej średnicy korpusu nita – często o około 0,1 mm. Przykładowo dla nita 4,0 mm punktem startowym może być otwór 4,1 mm, natomiast dla nita 4,8 mm – 4,9 mm. Nie należy jednak traktować tego jako uniwersalnego przelicznika dla każdego rodzaju nita.
Ten niewielki luz ma konkretne zadanie. Nit powinien wejść do otworu ręcznie, bez wbijania i wciskania, a jednocześnie nie może wyraźnie przemieszczać się na boki. W praktyce trzeba uwzględnić nie tylko nominalną średnicę, ale również tolerancję wykonania otworu i samego elementu złącznego.
Przy doborze zwróć uwagę na:
- średnicę nominalną korpusu nita,
- rodzaj nita i jego konstrukcję,
- materiał korpusu,
- zalecany zakres średnicy otworu z karty technicznej,
- materiał oraz grubość łączonych elementów,
- jakość i współosiowość wykonanych otworów.
W HS Technik sugerujemy, aby przy każdym niestandardowym zastosowaniu zaczynać właśnie od danych konkretnej rodziny nita. W kategorii nitów zrywalnych znajdują się m.in. odmiany standardowe, MULTI, szczelne oraz strukturalne, a ich wymagania dotyczące otworu mogą się różnić.
Dobrym przykładem są nity strukturalne. Dla MEGA GRIP 4,8 mm zakres otworu może wynosić 4,9–5,2 mm, natomiast dla G-Bulb 4,8 mm – 5,0–5,2 mm. Widać więc, dlaczego jedna tabela znaleziona w internecie nie powinna decydować o przygotowaniu każdego połączenia.
Jakie otwory pod nity zrywalne 2,4–6,4 mm?
Dla standardowych otwartych nitów stal/stal objętych ISO 15979 otwór jest zwykle o 0,1–0,2 mm większy od nominalnej średnicy nita. Oznacza to przykładowo zakres 4,1–4,2 mm dla nita 4,0 mm oraz 4,9–5,0 mm dla nita 4,8 mm.
Poniższa tabela daje szybki punkt odniesienia:
| Średnica nominalna nita | Otwór montażowy – odniesienie ISO 15979 | Luz średnicowy |
|---|---|---|
| 2,4 mm | 2,5–2,6 mm | +0,1 do +0,2 mm |
| 3,0 mm | 3,1–3,2 mm | +0,1 do +0,2 mm |
| 3,2 mm | 3,3–3,4 mm | +0,1 do +0,2 mm |
| 4,0 mm | 4,1–4,2 mm | +0,1 do +0,2 mm |
| 4,8 mm | 4,9–5,0 mm | +0,1 do +0,2 mm |
| 5,0 mm | 5,1–5,2 mm | +0,1 do +0,2 mm |
| 6,0 mm | 6,1–6,2 mm | +0,1 do +0,2 mm |
| 6,4 mm | 6,5–6,6 mm | +0,1 do +0,2 mm |
Tabela dotyczy otwartych nitów zrywalnych stal/stal z łbem wystającym według ISO 15979. Nie przenoś tych wartości automatycznie na inne wykonania. Jeśli karta producenta podaje inną średnicę, to dane konkretnego nita mają pierwszeństwo.
W praktyce przy najczęściej spotykanych średnicach możesz więc przyjąć jako punkt startowy:
- nit 3,2 mm – często otwór 3,3 mm,
- nit 4,0 mm – często otwór 4,1 mm,
- nit 4,8 mm – często otwór 4,9 mm,
- nit 6,4 mm – dla ISO 15979 otwór 6,5–6,6 mm.
Uważamy, że właśnie tutaj najłatwiej o pozornie niewielki błąd. Jeśli masz nit 4 mm i otwór wyszedł 4,1 mm, nie ma powodu rozwiercać go do 4,5 mm tylko po to, żeby element wchodził jeszcze łatwiej. Większy luz nie oznacza lepszego połączenia.
Nie wiesz jeszcze, który nit najlepiej sprawdzi się w danym połączeniu? Sprawdź rodzaje nitów i zobacz, czym różnią się poszczególne warianty oraz gdzie warto je stosować.
HS TECHNIK
Zaufaj doświadczeniu w dostawach dla przemysłu
Wybierz dostawcę, który gwarantuje jakość, terminowość i techniczne wsparcie.
HS Technik to pewność, że Twoja produkcja działa bez przestojów.
Co się stanie, gdy otwór pod nit będzie za duży albo za mały?
Zbyt mały otwór utrudnia prawidłowe włożenie i ustawienie nita, natomiast zbyt duży może pogorszyć jego centrowanie i wypełnienie otworu. Obie sytuacje mogą więc obniżyć jakość gotowego połączenia.
Jeżeli nit nie chce wejść, nie pomagaj sobie młotkiem. Problemem może być za mała średnica, zadzior, owalność otworu albo niewspółosiowość kilku łączonych warstw. Wciskanie nita na siłę może uszkodzić jego korpus, krawędź otworu lub powłokę antykorozyjną.
Za ciasny otwór może powodować:
- trudności z ręcznym wsunięciem nita,
- uszkodzenie powłoki ochronnej,
- ustawienie korpusu pod kątem,
- deformację krawędzi otworu,
- nieprawidłowe przyleganie łba.
Druga skrajność też jest problemem. Nadmierny luz może sprawić, że nit przed zaciągnięciem nie będzie właściwie wycentrowany. W cienkiej blasze rośnie dodatkowo ryzyko lokalnego wyrywania materiału lub przeciągnięcia łba przez otwór.
Szczególnej uwagi wymagają nity zrywalne szczelne. Sam zamknięty korpus nita nie wystarczy, jeżeli otwór jest przesadnie duży, poszarpany albo wykonany pod kątem. Jakość otworu wpływa na szczelność całego połączenia, dlatego w obudowach czy elementach wystawionych na deszcz kontrola wymiaru i krawędzi ma realne znaczenie.
Jeśli więc otwór wyszedł np. 5,1 mm dla nita 4,8 mm, nie oceniaj go tylko na podstawie różnicy 0,3 mm. Dla niektórych nitów strukturalnych taki wymiar może mieścić się w dopuszczalnym zakresie, podczas gdy dla standardowego nita będzie już niewłaściwy.
Jak prawidłowo wywiercić i przygotować otwory pod nity?
Dobry otwór pod nit powinien być okrągły, czysty, wykonany prostopadle do powierzchni i pozbawiony zadziorów. Sama średnica wiertła nie gwarantuje jeszcze prawidłowego wymiaru gotowego otworu.
Na rezultat wiercenia wpływa kilka rzeczy: bicie uchwytu, zużycie ostrza, sposób prowadzenia wiertarki, materiał, posuw czy odkształcanie się cienkiej blachy. Dlatego sugerujemy, aby przed wykonaniem właściwego połączenia zrobić próbę na kawałku tego samego materiału.
Postępuj w tej kolejności:
- sprawdź średnicę i dokładny rodzaj nita w karcie technicznej,
- zaznacz miejsce wiercenia i stabilnie zamocuj element,
- dobierz ostre wiertło do zalecanej średnicy otworu,
- wierć prostopadle do powierzchni,
- usuń wióry i grat z dostępnych stron,
- sprawdź, czy nit wchodzi swobodnie bez wciskania,
- przed zaciągnięciem ustaw nitownicę osiowo względem trzpienia.
Materiał także zmienia sposób pracy. Cienka blacha stalowa może się odkształcać i tworzyć otwory owalne lub z dużym gratem, dlatego dobrze jest podeprzeć ją od spodu. Aluminium obrabia się łatwiej, ale miękki materiał ma tendencję do tworzenia zadziorów. Stal nierdzewna wymaga natomiast ostrego narzędzia, stabilnego prowadzenia i kontroli temperatury podczas wiercenia.
Przy tworzywach i laminatach zwróć uwagę na jeszcze jeden problem – pęknięcia i wyszczerbienia wokół otworu. Mały kołnierz może również zbyt mocno wciskać się w miękkie podłoże. W takim przypadku należy rozważyć nit z większym kołnierzem i wykonać montaż próbny.
Jeżeli nitujesz częściej, znaczenie ma również samo narzędzie. Narzędzia do nitów powinny być dopasowane do średnicy i materiału elementu złącznego. Zużyte szczęki, niewłaściwa końcówka czy ustawienie nitownicy pod kątem mogą dawać objawy podobne do źle wykonanego otworu. Nit, otwór i nitownicę trzeba traktować jako jeden układ montażowy.
Masz już dobraną średnicę i odpowiedni otwór? Sprawdź teraz, jak dobrać długość nitów zrywalnych, aby dopasować nit do grubości łączonych materiałów i uzyskać prawidłowe połączenie.
Czy każdy rodzaj nita wymaga takiego samego otworu?
Nie – wymagany otwór zależy nie tylko od średnicy, ale również od konstrukcji nita, dlatego zasady dla standardowego nita nie można automatycznie stosować do wersji MULTI, szczelnej czy strukturalnej. To jedna z najważniejszych rzeczy, o których trzeba pamiętać przy doborze.
W praktyce różnice wyglądają następująco:
- standardowe nity zrywalne – często punktem wyjścia jest otwór około d + 0,1 mm,
- nity MULTI / multigrip – mogą tolerować większą zmienność geometrii, ale nadal wymagają zachowania parametrów producenta,
- nity szczelne – potrzebują szczególnie dobrze przygotowanego i kontrolowanego otworu,
- nity strukturalne – często mają określony minimalny i maksymalny wymiar otworu, który może być szerszy niż dla wersji standardowej,
- nity z kołnierzem stożkowym – wymagają nie tylko otworu przelotowego, ale również prawidłowego pogłębienia.
W ostatnim przypadku sama odpowiedź na pytanie, jakie otwory pod nity wykonać, nie wystarcza. W ofercie HS Technik występują m.in. standardowe kołnierze stożkowe 120°, natomiast w rodzinach strukturalnych można spotkać warianty 100°. Kąt i głębokość pogłębienia muszą odpowiadać geometrii łba – inaczej nie uzyskasz równomiernego podparcia.
Przy nitach strukturalnych HM-LOCK wymagania należy więc sprawdzać dla konkretnego wykonania, zamiast przenosić wartości ze standardowych nitów. Podobnie jest przy zastosowaniach szczelnych czy łączeniu materiałów o różnych właściwościach.
W HS Technik zajmujemy się zaopatrzeniem zakładów produkcyjnych w elementy złączne i rozwiązania montażowe. Jako dostawca przemysłowy pomagamy również dobrać rodzaj nita i narzędzie do warunków konkretnego połączenia.
Przy samym przygotowaniu otworu sugerujemy trzymać się prostej kolejności: najpierw wybierz konkretny nit, następnie sprawdź jego kartę techniczną, a dopiero potem dobierz wiertło i przygotuj otwór. To znacznie pewniejsze niż dobieranie nita do otworu, który został już wykonany „na zapas”.
Najczęstsze pytania o otwory pod nity zrywalne
Niezależna ekspertka w zakresie technologii montażu, logistyki przemysłowej i zarządzania jakością. Pasjonatka nowych technologii w przemyśle, od lat opisuje najważniejsze trendy w produkcji i logistyce. Autorka licznych artykułów technicznych publikowanych w mediach branżowych. Na blogu HS Technik dzieli się wiedzą, analizami oraz inspiracjami dotyczącymi zastosowania elementów złącznych i nowoczesnych rozwiązań wspierających efektywność produkcji.