Źle dobrany nit może wyglądać poprawnie po montażu, a mimo to nie zapewniać wymaganej nośności, docisku lub odporności na warunki pracy. Przy wyborze trzeba sprawdzić przede wszystkim grubość łączonych elementów, zakres łączenia nita, jego średnicę, materiał, kołnierz i rodzaj konstrukcji. Znaczenie mają również średnica otworu oraz możliwości nitownicy. Pokażemy Ci, jak dobrać te parametry po kolei i uniknąć błędów, które często wychodzą dopiero podczas montażu lub eksploatacji.
Jak dobrać nity zrywalne do konkretnego połączenia?
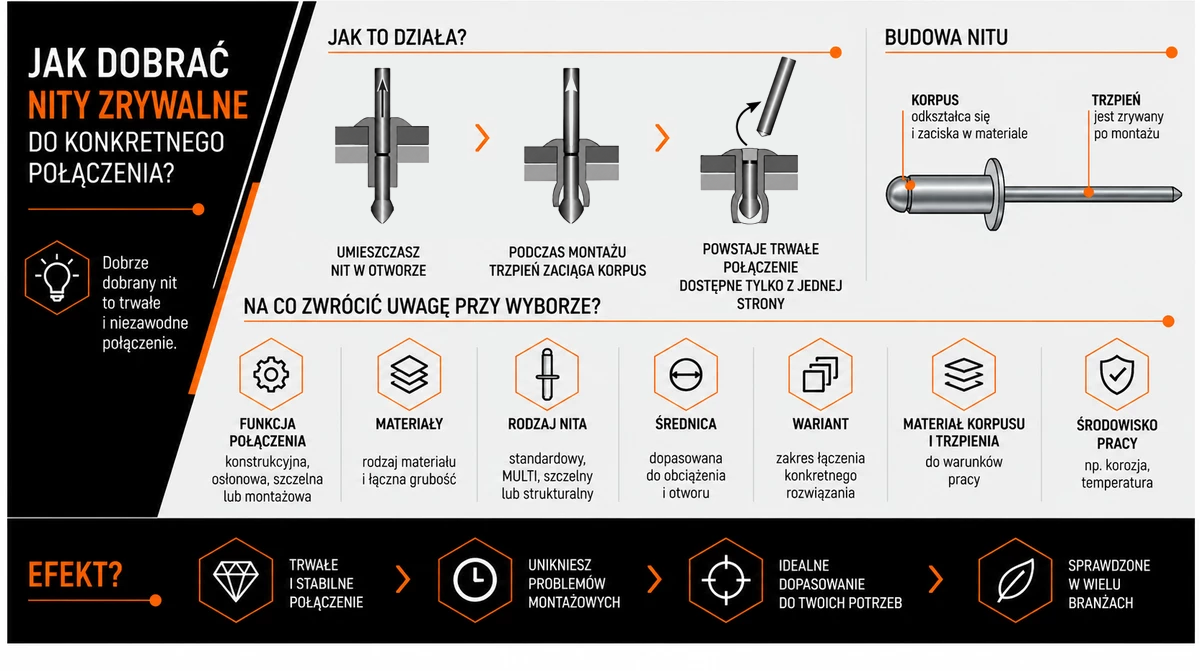
Dobór nitów zrywalnych zacznij od określenia funkcji połączenia i zmierzenia całkowitej grubości łączonych materiałów. Dopiero później przechodź do średnicy, materiału czy rodzaju kołnierza. Taka kolejność pozwala uniknąć sytuacji, w której nit pasuje wymiarowo do otworu, ale nie pracuje prawidłowo po osadzeniu.
Nit zrywalny składa się z odkształcalnego korpusu i trzpienia. Podczas montażu nitownica ciągnie trzpień, a jego główka deformuje korpus po niedostępnej stronie materiału. Powstaje zamknięcie, a po osiągnięciu określonego obciążenia trzpień zostaje zerwany. Dzięki temu połączenie można wykonać przy dostępie tylko z jednej strony.
Jeżeli zastanawiasz się, jak dobrać nity zrywalne, sugerujemy przejść przez kilka parametrów w stałej kolejności:
- określ funkcję połączenia – np. konstrukcyjną, osłonową, szczelną lub montażową,
- sprawdź materiały i ich rzeczywistą łączną grubość,
- dobierz odpowiedni rodzaj nita – standardowy, MULTI, szczelny, strukturalny czy rowkowany,
- ustal średnicę na podstawie obciążenia, geometrii i dostępnego otworu,
- sprawdź zakres łączenia konkretnego wariantu,
- dobierz materiał korpusu i trzpienia do środowiska pracy,
- wybierz odpowiedni kołnierz,
- sprawdź wymagania dotyczące otworu i nitownicy,
- wykonaj próbę na rzeczywistym połączeniu.
W HS Technik dostępne są nity zrywalne przeznaczone do różnych typów aplikacji. Uważamy, że przy doborze nie powinno się rozpatrywać samego nita w oderwaniu od otworu, materiału i narzędzia – szczególnie w produkcji seryjnej wszystkie te elementy tworzą jeden proces montażowy.
Dobór nita to jedno, ale równie ważne jest prawidłowe przygotowanie otworu. Sprawdź, jaki otwór pod nit dobrać do jego średnicy i rodzaju, aby połączenie było stabilne i poprawnie osadzone.
Jak dobrać długość i średnicę nita zrywalnego?
Długość dobieraj na podstawie zakresu łączenia, czyli grip range, natomiast średnicę przede wszystkim do wymaganej nośności, geometrii połączenia i średnicy otworu. Sama długość nominalna nita nie mówi jeszcze, czy dany wariant będzie odpowiedni.
Załóżmy, że łączysz dwa elementy o grubości 2,0 i 2,2 mm. Łączna grubość pakietu wynosi 4,2 mm. Potrzebujesz więc nita, którego deklarowany zakres łączenia obejmuje 4,2 mm. Może to być przykładowo zakres 3–5 mm albo 2,5–4,5 mm – zależnie od konkretnej konstrukcji i danych producenta.
To istotne, ponieważ dwa nity o identycznej długości nominalnej nie muszą mieć takiego samego zakresu pracy. W danych branżowych dla standardowego nita Al/St Ø4 mm wariant o długości 8 mm ma zakres 2,5–4,5 mm, długość 10 mm – 4,5–6,5 mm, a długość 12 mm – 6,5–8,5 mm.
Przy doborze zwróć więc uwagę na trzy rzeczy:
- nit za krótki może nie utworzyć prawidłowego zamknięcia po stronie ślepej,
- nit za długi może nadmiernie się zdeformować i nie zapewnić prawidłowego docisku,
- prawidłowy wariant ma zakres łączenia obejmujący rzeczywistą grubość całego pakietu.
Nie polecamy stosowania uproszczonego wzoru typu „grubość materiału + średnica nita”. Karta konkretnego produktu jest tutaj znacznie lepszym źródłem informacji.
Średnica również wymaga sprawdzenia. Większy nit zazwyczaj pozwala uzyskać większą nośność samego łącznika, ale oznacza też większy otwór i mniejszy przekrój materiału wokół niego. W cienkiej blasze automatyczne zwiększanie średnicy może więc przynieść efekt odwrotny od oczekiwanego.
Dobrze pokazują to przykładowe wymagania dla otwartych nitów stal/stal z łbem wystającym według ISO 15979:
| Średnica nominalna nita | Zalecany otwór | Min. ścinanie | Min. rozciąganie |
|---|---|---|---|
| 2,4 mm | 2,5–2,6 mm | 650 N | 700 N |
| 3,0 mm | 3,1–3,2 mm | 950 N | 1100 N |
| 3,2 mm | 3,3–3,4 mm | 1100 N | 1200 N |
| 4,0 mm | 4,1–4,2 mm | 1700 N | 2200 N |
| 4,8 mm | 4,9–5,0 mm | 2900 N | 3100 N |
| 6,4 mm | 6,5–6,6 mm | 4900 N | 5700 N |
Tabela nie jest uniwersalnym przelicznikiem dla wszystkich nitów. Dotyczy określonego typu nitów St/St i pokazuje przede wszystkim zależność między średnicą, otworem i parametrami mechanicznymi. Dla konkretnego produktu trzeba sprawdzić jego kartę techniczną.
Przy doborze elementu sprawdź też rozmiary nitów, ponieważ średnica i długość wpływają na zakres łączenia oraz zachowanie połączenia po montażu. Odpowiednie wymiary dobiera się do grubości pakietu, otworu i obciążeń.
Aluminium, stal czy stal nierdzewna – jaki materiał i kołnierz wybrać?
Materiał nita dobierz jednocześnie do obciążenia, materiałów łączonych i środowiska, w którym połączenie będzie pracować. Nie chodzi wyłącznie o uzyskanie jak największej wytrzymałości.
W oznaczeniu Al/St korpus jest zwykle aluminiowy, a trzpień stalowy. St/St oznacza stalowy korpus i trzpień. Analogicznie spotkasz warianty Al/Al czy A2/A2. Materiał trzpienia także ma znaczenie, ponieważ jego część może pozostać w korpusie po montażu.
W praktyce wybór można zawęzić następująco:
- Al/Al – niska masa i dobra zgodność materiałowa przy łączeniu aluminium, ale zwykle niższa nośność niż w wielu wariantach stalowych,
- Al/St – niewielka masa i korzystna relacja parametrów do kosztu, często stosowane m.in. w obudowach i lekkiej produkcji,
- St/St – większa sztywność i wysoka nośność, przy czym trzeba uwzględnić ochronę przed korozją,
- A2/A2 – dobra odporność na korozję ogólną, przydatna m.in. w środowisku wilgotnym,
- A4/A4 – wyższa odporność w środowiskach chlorkowych niż typowe A2, dlatego takie wykonania rozważa się m.in. w zastosowaniach morskich i bardziej agresywnych środowiskach.
Przy różnych metalach pojawia się jeszcze korozja galwaniczna. Jeżeli dwa metale pozostają w kontakcie elektrycznym i jednocześnie występuje elektrolit, np. woda, sól lub kondensat, może powstać ogniwo galwaniczne. Dlatego w wilgotnym środowisku materiał nita powinien być możliwie dobrze dopasowany do materiału łączonego, a w razie potrzeby stosuje się odpowiednie powłoki, uszczelnienia lub separację.
Drugą decyzją jest kołnierz. Płaski sprawdza się w typowych połączeniach blach, powiększony rozkłada nacisk na większej powierzchni, a stożkowy pozwala uzyskać łeb licujący z powierzchnią.
Jeśli łączysz cienką blachę, tworzywo lub laminat, sugerujemy sprawdzić kołnierz powiększony, ponieważ zmniejsza ryzyko przeciągnięcia łba przez materiał. Przy kołnierzu stożkowym 100° lub 120° konieczne jest natomiast odpowiednio przygotowane pogłębienie. Nie należy wykonywać go bez sprawdzenia, czy materiał ma wystarczającą grubość.
W typowych aplikacjach można wykorzystać nity standardowe, natomiast przy połączeniach o większych wymaganiach mechanicznych pod uwagę mogą być brane również nity stalowe zrywalne. Dobór zawsze powinien wynikać z parametrów konkretnego złącza, a nie tylko nazwy materiału.
HS TECHNIK
Zaufaj doświadczeniu w dostawach dla przemysłu
Wybierz dostawcę, który gwarantuje jakość, terminowość i techniczne wsparcie.
HS Technik to pewność, że Twoja produkcja działa bez przestojów.
Nity standardowe, MULTI, szczelne czy strukturalne – które wybrać?
Rodzaj nita powinien odpowiadać funkcji połączenia: standardowe sprawdzają się przy stabilnej grubości pakietu, MULTI przy większym zakresie grubości, szczelne przy ograniczaniu przenikania medium, a strukturalne przy większych wymaganiach mechanicznych.
Nie ma więc jednej konstrukcji dobrej do wszystkich zastosowań. W HS Technik znajdziesz kilka rodzin nitów zrywalnych, które pozwalają dopasować sposób nitowania do warunków projektu.
Najczęściej wybór wygląda tak:
- nity standardowe – do klasycznych, powtarzalnych połączeń przy znanym zakresie grubości,
- nity MULTI – gdy występują różne grubości pakietu i zależy Ci na szerszym zakresie łączenia,
- nity zrywalne szczelne – do obudów, instalacji i elementów, w których trzeba ograniczyć przenikanie cieczy lub gazów,
- nity strukturalne/LOCK – do bardziej obciążonych i dynamicznych złączy, w których znaczenie ma również retencja trzpienia,
- nity rowkowane – do wybranych zastosowań w materiałach miękkich lub nietypowych,
- nity konektorowe – do zastosowań elektrotechnicznych i połączeń wymagających specjalnej geometrii.
Szczególnie ciekawy jest wybór między standardem a MULTI. Nit MULTI nie jest automatycznie lepszy od standardowego. Jego przewaga pojawia się wtedy, gdy grubość złącza zmienia się między wariantami produktu albo zakład chce ograniczyć liczbę różnych długości przechowywanych na magazynie. Jeśli pakiet jest zawsze taki sam, klasyczny nit może być prostszym wyborem.
Osobnej uwagi wymagają nity szczelne. Ich zamknięty korpus ogranicza drogę przecieku przez nit, ale sam nit nie gwarantuje określonej klasy IP całej obudowy. Liczą się również jakość i tolerancja otworu, płaskość powierzchni, uszczelnienie oraz prawidłowy montaż. Przy wymaganej szczelności sądzimy, że próbę gotowego złącza należy traktować jako część procesu doboru, a nie dodatkową czynność na końcu.
Jak przygotować otwór i dobrać nitownicę, żeby nit pracował prawidłowo?
Prawidłowo dobrany nit wymaga otworu zgodnego z tolerancją produktu oraz nitownicy zdolnej osadzić konkretną średnicę i materiał nita. Nawet dobry dobór nitów nie naprawi zbyt dużego, owalnego albo źle przygotowanego otworu.
Otwór powinien być wykonany prostopadle do powierzchni. Po wierceniu usuń zadziory – mogą one powodować nierówne przyleganie, a nawet pozornie zwiększać grubość pakietu. Kontroluj również owalność, szczególnie w cienkiej blasze i przy otworach wykonywanych ręcznie.
Przed nitowaniem sprawdź:
- czy średnica otworu mieści się w tolerancji określonej dla danego nita,
- czy na krawędziach nie pozostały zadziory,
- czy łączone elementy przylegają do siebie zgodnie z projektem,
- czy powłoka ochronna wokół otworu nie została nadmiernie uszkodzona,
- czy przy połączeniu szczelnym przygotowanie otworu spełnia wymagania procesu.
Nitownicę dobieraj nie tylko według średnicy. Stalowe i nierdzewne nity zwykle wymagają większej siły zrywania niż aluminiowe. Sprawdź również skok narzędzia, końcówkę, stan szczęk oraz zakres materiałów obsługiwanych przez dany model.
Do prac serwisowych, prototypowych i wykonywania niewielkiej liczby połączeń mogą wystarczyć nitownice ręczne do nitów stalowych. Przy produkcji seryjnej większe znaczenie mają szybkość cyklu, ergonomia i powtarzalność, dlatego stosuje się nitownice pneumatyczne lub pneumatyczno-hydrauliczne.
Na końcu zostaje coś, czego nie zastąpi nawet dokładna tabela: próba na rzeczywistych komponentach. Dane dotyczące ścinania i rozciągania opisują nit w określonych warunkach badania, a nie automatycznie nośność kompletnego połączenia. Cienka blacha, tworzywo lub materiał wokół otworu może ulec uszkodzeniu wcześniej niż sam nit.
Dlatego przy aplikacjach seryjnych sugerujemy wykonać serię próbną i sprawdzić uformowanie strony ślepej, docisk, zachowanie trzpienia, brak luzu oraz stan materiału wokół kołnierza.
W HS Technik zajmujemy się zaopatrzeniem zakładów produkcyjnych, dlatego dobór narzędzi do nitów i samych elementów złącznych traktujemy jako części tego samego procesu. Dobrze dobrany nit powinien nie tylko pasować na papierze – musi dawać powtarzalne połączenie w rzeczywistych warunkach produkcji.
Najczęstsze pytania o dobór nitów zrywalnych
Niezależna ekspertka w zakresie technologii montażu, logistyki przemysłowej i zarządzania jakością. Pasjonatka nowych technologii w przemyśle, od lat opisuje najważniejsze trendy w produkcji i logistyce. Autorka licznych artykułów technicznych publikowanych w mediach branżowych. Na blogu HS Technik dzieli się wiedzą, analizami oraz inspiracjami dotyczącymi zastosowania elementów złącznych i nowoczesnych rozwiązań wspierających efektywność produkcji.